


Màng keo nóng chảy được xác định bằng cách khóa năm biến số bằng văn bản: hóa học polymer, độ dày và định lượng với dung sai, cửa sổ nóng chảy và kích hoạt, độ bền liên kết với phương pháp thử nghiệm và định dạng cuộn bao gồm lớp lót và bao bì. Mọi dòng khác trên bảng dữ liệu, từ đường kính lõi đến thời hạn sử dụng, đều tồn tại để bảo vệ năm con số đó.
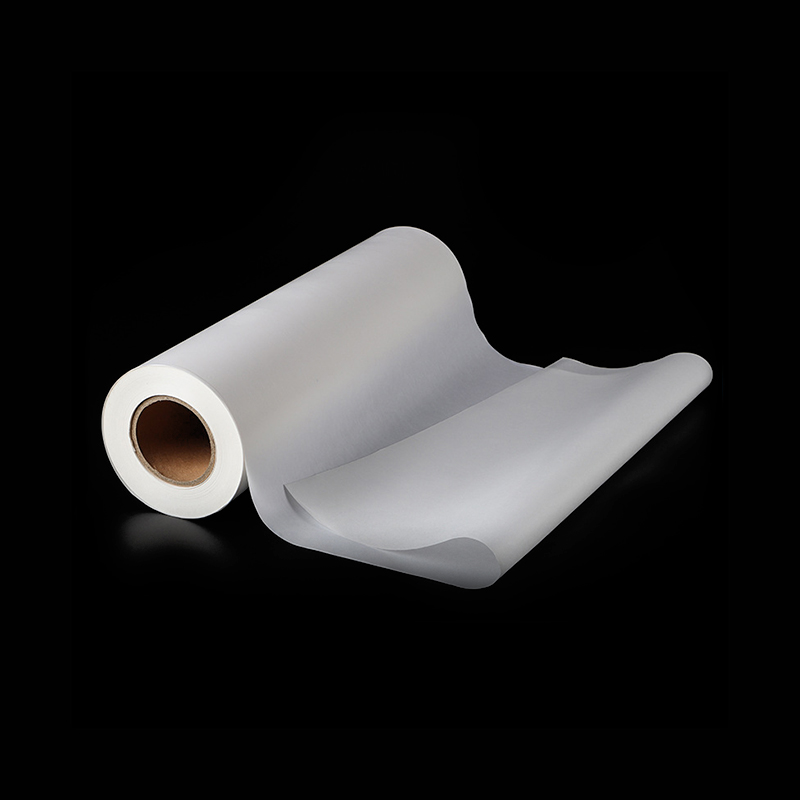
Màng dính nóng chảy là một tấm nhựa nhiệt dẻo không dung môi, thường dày từ 20 đến 150 µm, khô khi chạm vào ở nhiệt độ phòng và chỉ được kích hoạt bằng nhiệt cộng với áp suất. Không có gì phải bay hơi và không có gì phải hàn lại, vì vậy mối liên kết hình thành trong vài giây. Tốc độ đó là lý do tại sao các dòng OEM thích màng hơn chất kết dính lỏng và cũng là lý do tại sao thông số kỹ thuật lỏng lẻo lại thất bại một cách lặng lẽ thay vì ồn ào.
Hầu hết các vấn đề mà chúng tôi thấy ở các dự án OEM là lỗi về thông số kỹ thuật chứ không phải lỗi về vật liệu: bản vẽ ghi "phim 50 µm" không có định lượng, phạm vi làm mềm được trích dẫn mà không có phương pháp thử nghiệm hoặc giá trị bóc vỏ được đo trên chất nền mà khách hàng không bao giờ liên kết.
Năm con số mang toàn bộ thông số kỹ thuật
Năm con số thực hiện khoảng 80% công việc: hóa học, ngữ pháp, cửa sổ tan chảy, cửa sổ kích hoạt và độ bền liên kết với một phương pháp được đặt tên. Hãy làm đúng và phần còn lại là chi tiết; hiểu sai và không có chi tiết nào cứu được dự án.
- Hoá học. EVA, PA, PES hoặc TPU. Quyết định này sẽ khắc phục độ bám dính, khả năng chịu nhiệt độ, khả năng chống rửa và chi phí và không thể khắc phục được sau này bằng cách thay đổi độ dày.
- Ngữ pháp. Được biểu thị bằng g/m2 với dung sai, không chỉ tính bằng micromet. Hai màng có độ dày giống nhau có thể cung cấp khối lượng kết dính khác nhau cho đường liên kết.
- Cửa sổ tan chảy. Phạm vi mà polyme chảy qua, thường được biểu thị dưới dạng phạm vi đỉnh DSC chứ không phải là điểm nóng chảy đơn lẻ.
- Cửa sổ kích hoạt. Nhiệt độ, áp suất và thời gian dừng mà máy ép của bạn yêu cầu, phải phù hợp với máy bạn đang sở hữu.
- Sức mạnh trái phiếu. Một con số, một chất nền và một phương pháp. "Độ bám dính tốt" không phải là tiêu chí được chấp nhận.
Kết hợp Polymer với Chất nền và Nhiệt độ Đường truyền
Sự lựa chọn polyme được quyết định bởi ba ràng buộc, theo thứ tự sau: khả năng chịu nhiệt của chất nền, độ bám dính của chất hóa học với chất nền đó và các điều kiện mà bộ phận hoàn thiện phải tồn tại, chẳng hạn như giặt, nhiệt, di chuyển chất dẻo và độ ẩm. Giá đến cuối cùng.
| Hóa học | Phạm vi kích hoạt điển hình | Chất nền OEM phổ biến | coi chừng |
|---|---|---|---|
| EVA | 70–95°C | Giấy, xốp, màng, sản phẩm không dệt, liên kết dệt ở nhiệt độ thấp | Khả năng chịu nhiệt và hóa chất hạn chế; không thích hợp cho dịch vụ giặt nóng hoặc ô tô |
| PA (polyamit) | 110–140°C | Dệt may, da, kim loại, trang trí ô tô, linh kiện giày | Cần một máy ép nóng hơn; nhạy cảm với độ ẩm trong kho |
| PES (copolyester) | 110–150°C | Dệt cán, giày dép, nội thất ô tô, vật liệu lọc | Thủy phân khi bảo quản ở nhiệt độ ấm và ẩm; giữ kín cuộn |
| TPU | 90–130°C | Vải co giãn, màng, mũ giày, vỏ điện thoại, vật liệu tổng hợp đàn hồi | Chi phí cao hơn; độ bám dính có thể làm phức tạp việc tháo lớp lót |
Khả năng chịu nhiệt độ thường quyết định trường hợp. Một bộ phận trang trí đạt tới 80 °C bên trong một chiếc xe đang đỗ không thể sử dụng màng EVA nhiệt độ thấp, tuy nhiên nó có thể bám dính tốt trên băng ghế. Trong cán màng nội thất ô tô, màng PA và PES chiếm ưu thế vì chúng chịu được cả nhiệt độ ép và những năm nắng nóng tiếp theo.
Nếu cụm liên kết phải căng ra với lớp nền, chẳng hạn như phần trên của giày thể thao hoặc màng đàn hồi, thì màng TPU thường là giải pháp vì lớp dính cứng sẽ bị nứt hoặc bong ra khi composite uốn cong.
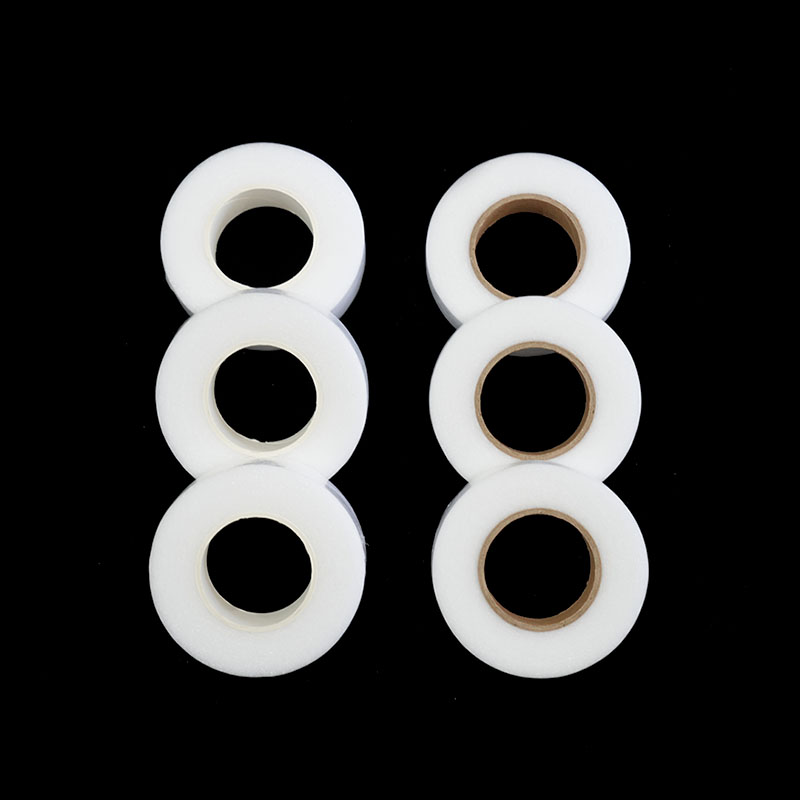
 Màng keo nóng chảy TPU có độ đàn hồi của giấy lót Giơi thiệu sản phẩm: Màng keo nóng chảy TPU có độ đàn hồi của giấy nền này có đặc tính kết dính thân thiện với môi trường, không chỉ theo đuổi hiệu quả ... Xem sản phẩm →
Định dạng độ dày, ngữ pháp và cuộn: Chỉ định dung sai, không phải mức trung bình
Con số về độ dày không có dải dung sai và định dạng cuộn mô tả mẫu chứ không phải thông số kỹ thuật mua hàng; dung sai quyết định xem cuộn có chạy trên dây chuyền của bạn hay không.
- Ngữ pháp: Ví dụ: 60 g/m2 ± 5%. Có thể đạt được mức chặt chẽ hơn ± 5%, nhưng nó phải được chứng minh bằng đường liên kết chứ không phải do thói quen yêu cầu.
- độ dày: 50 µm ± 5%, được đo tại năm điểm trên màng.
- Chiều rộng: 1.520 mm với dung sai một phía đã nêu, bởi vì bản dày 3 mm có thể để lại dải cạnh không được dán.
- Chiều dài cuộn và lõi: 500 m trên lõi 152 mm, không có mối nối, có đường kính cuộn được ghi lại.
- Phát hành lớp lót: loại, trọng lượng, một hoặc cả hai mặt có được silicon hóa hay không và lực nhả mà bộ cấp liệu của bạn cần.
Hành vi lót xứng đáng được chú ý nhiều hơn nó thường nhận được. Một lớp lót dễ bong tróc trước khi lớp màng chạm đến mép; một loại lột quá mạnh sẽ làm căng và làm nhăn màng. Phim được cung cấp kèm theo giấy bồi có kiểm soát sẽ loại bỏ biến đó khỏi dây chuyền.
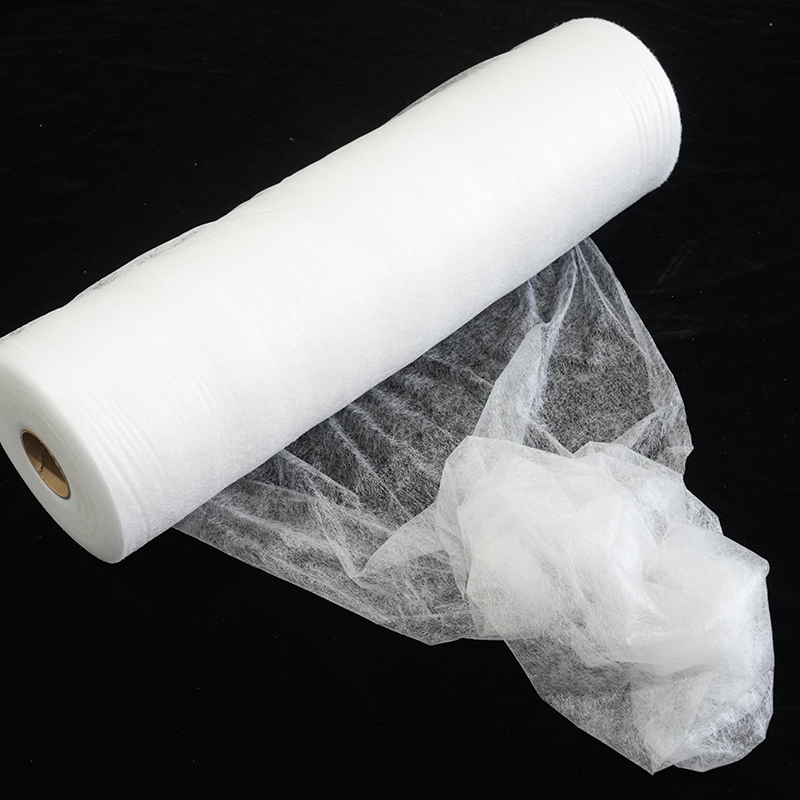
 Màng keo nóng chảy PES có giấy lót Giới thiệu sản phẩm: Màng keo nóng chảy PES có giấy lót là chất kết dính thân thiện với môi trường. Thông qua quá trình cạo, phủ hoặc đúc thổi tiên tiến... Xem sản phẩm →
Bảng thông số kỹ thuật: Các trường, mục nhập ví dụ và chi phí loại bỏ chúng
Một đặc tả phim hoàn chỉnh khi nhà cung cấp có thể báo giá từ nó và kỹ sư chất lượng có thể từ chối rất nhiều đối với nó mà không hỏi một câu hỏi nào, nghĩa là mỗi trường đều có một con số, dung sai và phương pháp.
| trường | Mục nhập ví dụ | Nó ngăn cản điều gì |
|---|---|---|
| Hóa học and grade | Màng copolyester PES, MFI 25 ± 5 g/10 phút ở 160°C / 2,16 kg | Cấu trúc im lặng và hành vi dòng chảy trôi |
| ngữ pháp | 60 g/m2 ± 5% | Đường liên kết bị thiếu hoặc bị ngập nước |
| độ dày | 50 µm ± 5%, năm điểm đo | Tranh chấp về phương pháp đo lường |
| Cửa sổ tan chảy | Đỉnh DSC 115–125 °C | Một bộ phim cần nhiều nhiệt hơn mức mà máy ép có thể cung cấp |
| Cửa sổ kích hoạt | 135 °C, 3 bar, 15 giây, đã được xác minh trên dây chuyền của bạn | Liên kết lạnh đổ lỗi cho chất kết dính |
| Sức mạnh trái phiếu | Lớp vỏ chữ T ≥ 8 N/25 mm trên nền đối chiếu, ASTM D1876 | Đối số không có tham chiếu chung |
| định dạng | Rộng 1.520 mm, cuộn 500 m, lõi 152 mm, không mối nối | Phá vỡ web và lãng phí cạnh |
| Bảo quản và thời hạn sử dụng | 12 tháng niêm phong ở 25°C và 60% RH | Thủy phân và tắc nghẽn trong kho |
| Tuân thủ | Tuyên bố REACH SVHC, RoHS, OEKO-TEX 100 loại II nếu có liên quan | Lô hàng bị từ chối và hồ sơ hải quan bị chặn |
| Thay đổi kiểm soát | Thông báo bằng văn bản và tái xác nhận trước khi có bất kỳ thay đổi nào về nhựa hoặc MFI | Hiệu suất chênh lệch giữa các lô hàng |
Phương pháp kiểm tra: Làm cho kết quả có thể so sánh được
Tiêu chí chấp nhận chỉ có thể sử dụng được khi nó đặt tên cho tiêu chuẩn, chất nền, độ rộng mẫu và điều kiện, bởi vì số vỏ không có bốn thông tin đó sẽ không thể được sao chép bởi bất kỳ ai khác.
- Độ bền vỏ: Lột 180° theo tiêu chuẩn ASTM D903 hoặc vỏ chữ T theo tiêu chuẩn ASTM D1876 dành cho các tấm cán mỏng từ dẻo đến dẻo.
- Cắt và leo: lực cắt tĩnh ở nhiệt độ sử dụng để dự đoán nhãn bị võng và nhãn bị chảy xệ.
- Hành vi nhiệt: DSC theo ISO 11357-3 hoặc ASTM E794, để xác nhận đỉnh nóng chảy và phát hiện độ trôi mẻ.
- Độ bền: chu trình giặt và giặt khô theo tiêu chuẩn ISO 3175 trong đó sản phẩm cuối cùng là quần áo hoặc giày.
- Thử nghiệm dòng: thử nghiệm bóc vỏ tương tự được lặp lại ở ba nhiệt độ và ba thời gian dừng, điều này tạo ra quy trình sản xuất cửa sổ quy trình sẽ thực sự chạy.
Sáu lỗi đặc điểm kỹ thuật xuất hiện sau này khi ngừng sản xuất
Các điểm dừng bắt nguồn từ phim thường bắt đầu dưới dạng các điều khoản bị thiếu hơn là các cuộn phim bị lỗi.
- Chỉ xác định độ dày. Hai nhà cung cấp đều có thể đáp ứng 50 µm và vẫn cung cấp khối lượng keo khác nhau trên mỗi mét vuông.
- Sao chép bảng dữ liệu của đối thủ cạnh tranh. Những giá trị đó được đo trên chất nền khác và máy ép khác.
- Bỏ qua báo chí bạn đã sở hữu. Nếu phim cần 150 °C và vạch xuất hiện ở 120 °C thì thông số kỹ thuật đã chết trên giấy.
- Để lại lớp lót cho cơ hội. Bộ nạp tự động ít dễ tha thứ hơn nhiều so với việc bố trí thủ công.
- Phê duyệt một mẫu duy nhất Một cuộn tốt nói lên rất ít về cuộn thứ mười, và nguyên tắc tương tự cũng quan trọng khi bạn tích hợp phim với dây chuyền sản xuất tự động, nơi mà thời gian dừng và áp suất kẹp không còn được điều chỉnh bằng tay.
- Không có kiểm soát thay đổi. Nhà cung cấp nhựa mới có thể thay đổi chỉ số dòng chảy mà không thay đổi tiêu đề trên bảng dữ liệu.
Từ cuộn dùng thử đến phát hành sản xuất
Phê duyệt một cửa sổ quy trình, không phải một cuộn duy nhất: chạy thử nghiệm ở ba nhiệt độ và ba thời gian dừng và ghi lại kết quả bóc vỏ tại mỗi điểm, để quá trình sản xuất có bản đồ thay vì phỏng đoán.
- Cuộn dùng thử: 50 đến 100 m thường là đủ để thiết lập, đo tổn thất khi vận hành và thử nghiệm trong phòng thí nghiệm.
- Bài viết đầu tiên: xác minh trọng lượng, độ dày, chiều rộng, lực nhả và độ bền bong tróc so với thông số kỹ thuật trước khi đặt hàng sản xuất đầu tiên.
- Mẫu lưu giữ: giữ một mét mỗi lô, được niêm phong, trong thời hạn sử dụng.
- Giấy chứng nhận phân tích: trên mỗi lô, với các giá trị được đo thay vì "tuân thủ" đơn giản.
- Trình kích hoạt tái đủ điều kiện: thay đổi nhựa, thay đổi MFI, tốc độ dây chuyền cao hơn, lô chất nền mới.
Câu hỏi thường gặp
Tôi nên chỉ định độ dày bao nhiêu của màng keo nóng chảy cho sản xuất OEM?
Bắt đầu từ đường liên kết thay vì danh mục: 25 đến 50 µm phù hợp với bề mặt mịn, vừa khít, trong khi 75 đến 150 µm được sử dụng khi bề mặt gồ ghề, xốp hoặc cần lấp đầy khoảng trống. Sau đó xác nhận ngữ pháp, vì điều đó kiểm soát khối lượng kết dính trong khớp.
Tôi có cần lớp lót phát hành trên phim không?
Chỉ khi phim bị chặn trên cuộn hoặc nếu quy trình của bạn tự động nạp phim. Phim không có lớp lót rẻ hơn và hoạt động tốt khi xếp chồng thủ công và sử dụng ngay, trong khi giấy lót có kiểm soát sẽ an toàn hơn cho việc nạp giấy tự động và cho phim được lưu trữ trong nhiều tháng.
Làm cách nào để đặt tiêu chí chấp nhận cho độ bền liên kết?
Liên kết màng với chất nền sản xuất chính xác ở cài đặt sản xuất, kiểm tra nó bằng phương pháp được đặt tên như ASTM D1876 và đặt mức tối thiểu từ kết quả thấp nhất của ít nhất năm mẫu trên ba lô. Một mẫu băng ghế duy nhất không phải là cơ sở cho thông số kỹ thuật mua hàng.
Một bộ phim có thể bao gồm nhiều sản phẩm khác nhau không?
Đôi khi, nhưng chỉ khi các chất nền, cài đặt máy ép và yêu cầu về độ bền trùng nhau. Màng PES dùng để ép các lớp trang trí ô tô hiếm khi phù hợp với liên kết bọt ở nhiệt độ thấp và việc buộc một lớp trên cả hai thường tạo ra sự thỏa hiệp không thành công trong một ứng dụng.
Điều gì khiến phim bị lỗi trên dòng mà trước đó đã chạy mà không gặp vấn đề gì?
Thường là sự thay đổi ở những nơi khác trong quy trình: tốc độ dây chuyền chậm hơn, trục lăn lạnh hơn, chất nền dày hơn hoặc lô vật liệu mới. Phim rất nhạy cảm với thời gian dừng và áp suất, vì vậy khi quy trình thay đổi, cửa sổ quy trình phải được xác minh lại thay vì giả định.
Thông số kỹ thuật phim khả thi rất ngắn: năm con số, khối dung sai, phương pháp thử nghiệm cho mọi yêu cầu và điều khoản kiểm soát thay đổi. Viết nó trước khi cuộn thử đầu tiên, xem xét nó với nhóm kỹ thuật của nhà cung cấp và đóng băng nó khi quá trình sản xuất ổn định, để bất kỳ sai lệch nào trong tương lai sẽ được hiển thị ngay lập tức thay vì nổi lên như một khiếu nại phân tách sáu tháng sau.



Liên hệ với chúng tôi