


Vỏ áo khoác ngoại quan đã vượt qua bài kiểm tra độ bong tróc ở nhiệt độ 20 °C trong phòng thí nghiệm vẫn có thể sủi bọt dọc theo cổ áo sau năm lần giặt tại nhà. Ở hầu hết các nhà máy, lỗi xảy ra đều do máy cán, người vận hành hoặc nhà cung cấp vải. Hầu như luôn luôn là một quyết định hóa học được đưa ra quá sớm, chỉ dựa trên chất liệu vải mặt.
Câu trả lời ngắn gọn: chọn chất kết dính nóng chảy để cán màng vải bằng cách xử lý năm đầu vào theo thứ tự cố định — chất nền thứ hai, dạng keo mà dây chuyền của bạn thực sự có thể chạy, cửa sổ liên kết mà vải có thể tồn tại, điều kiện khắc nghiệt nhất mà tấm cán thành phẩm sẽ đáp ứng và dữ liệu mà nhà cung cấp có thể chứng minh. Khi năm loại đó xếp hàng, loại có giá trung bình thường hoạt động tốt hơn loại keo cao cấp được dán lên sai bề mặt.
Năm đầu vào đó là:
- Cặp chất nền - vải được liên kết với cái gì và bề mặt đó có được tráng, ép hay xử lý hay không.
- Dạng keo — màng, màng, bột hoặc hạt, được chọn để phù hợp với phương pháp ứng dụng trên dây chuyền của bạn.
- Cửa sổ liên kết - nhiệt độ, áp suất và thời gian dừng mà vải của bạn có thể chịu đựng được mà không bị hư hại.
- Điều kiện sử dụng cuối cùng - chu trình giặt, giặt khô, lão hóa do nhiệt, độ ẩm và uốn cơ học.
- Dữ liệu có thể kiểm chứng - tốc độ dòng chảy, khoảng thời gian kích hoạt, khối lượng bổ sung và kết quả thử nghiệm rửa, không đảm bảo bằng lời nói.
Chất kết dính nóng chảy dùng để cán vải dệt thực chất là gì
Chất kết dính nóng chảy để cán màng dệt là polyme nhiệt dẻo 100% rắn, không dung môi, được cung cấp dưới dạng màng, màng, bột hoặc hạt, tan chảy dưới nhiệt và áp suất, làm ướt cả hai bề mặt và đông cứng lại khi làm mát để tạo thành liên kết. Không có nước hoặc dung môi để làm khô nên liên kết hình thành chỉ trong vài giây thay vì hàng giờ.
Vật liệu dệt là chất nền đòi hỏi khắt khe đối với loại chất kết dính này vì bốn yêu cầu tương tác với nhau. Liên kết phải được duy trì qua quá trình giặt nhiều lần, nhưng chất kết dính phải đủ mềm để tấm laminate giữ được độ rủ của nó. Nó phải chịu được nhiệt, nhưng elastane, vải dệt kim mỏng và màng PU có thể bị hỏng do nhiệt độ mà nhiều chất kết dính cần. Nó phải liên kết một cách đáng tin cậy, nhưng trên lớp lót 60 g/m2, thậm chí một vài gram chất kết dính bổ sung trên một mét vuông cũng có thể nhìn thấy được dưới dạng một miếng vá cứng.
Sự căng thẳng đó là lý do tại sao cùng một chất kết dính hiếm khi phù hợp với hai công việc dệt may khác nhau và tại sao việc lựa chọn phải bắt đầu từ hóa học thay vì giá cả hoặc tính sẵn có.
Bắt đầu với hóa học: EVA, PA, PES hoặc TPU
Hóa học, chứ không phải giá cả, đặt ra mức trần hiệu suất của liên kết cán màng dệt. Bốn họ polyme được sử dụng thường khác nhau nhiều nhất về khả năng chịu giặt, cảm giác cầm tay và nhiệt độ kích hoạt so với chi phí.
| Hóa học | Phạm vi kích hoạt | Cảm giác tay | Rửa và chịu nhiệt | Công việc dệt may điển hình |
|---|---|---|---|---|
| EVA | 70–95°C | Mềm, hơi sáp | Vừa phải; thường được giới hạn ở việc giặt ở nhiệt độ thấp | Sản phẩm không dệt, xốp vào vải, kết dính tạm thời, lớp lót chi phí thấp |
| PA (polyamit) | 110–140°C | Khô và linh hoạt | Tốt, bao gồm cả chu trình giặt khô | Áo khoác ngoài, vải tráng, đồ da, giày dép |
| PES (copolyester) | 110–150°C | Sắc nét đến mềm vừa phải | Rất tốt, đặc biệt là loại chịu thủy phân | Lớp lót áo sơ mi, hàng dệt kỹ thuật, phương tiện lọc, bao bì |
| TPU | 100–130°C | Mềm mại, đàn hồi, phục hồi tốt | Tốt; vẫn linh hoạt ở nhiệt độ thấp | Vải co giãn, màng, viền thun, đồ thể thao |
Nếu thành phẩm sẽ được giặt thường xuyên, hãy bắt đầu bằng PES hoặc PA thay vì EVA. Nếu lớp laminate phải giãn ra và phục hồi cùng với quần áo, hãy bắt đầu bằng TPU. EVA giành được vị trí của mình nhờ liên kết nhẹ, quy trình diễn ra mát mẻ và chi phí trên mỗi mét vuông quan trọng hơn độ bền giặt.
Bước 1: Xác định cặp liên kết, không chỉ vải mặt
Chất nền thứ hai - bọt, màng, đan, phủ hoặc màng - quyết định tính chất hóa học thường xuyên hơn so với vải nhìn thấy được. Lớp vỏ nylon được liên kết với vải tricot mỏng hoạt động hoàn toàn khác với lớp vỏ tương tự được liên kết với bọt PU 3 mm, mặc dù vải mặt giống hệt nhau.
- Nylon hoặc polyester đến vải thun: liên kết phải căng ra mà không làm nứt lớp dính, do đó cần có lớp mềm, đàn hồi.
- Mặt vải tới màng PU hoặc TPU: giữ nhiệt độ kích hoạt đủ thấp để bảo vệ màng và kiểm tra sự di chuyển của chất dẻo.
- Vỏ dệt thành xốp: mong đợi một đường liên kết dày hơn và trọng lượng bổ sung cao hơn để kết nối bề mặt bọt.
- Vải tráng hoặc chống thấm nước cho bất cứ thứ gì: năng lượng bề mặt giảm mạnh và chất tan chảy có thể không chịu ướt chút nào.
- Da hoặc tráng phủ chia thành lớp lót: Khả năng chống giặt khô thường quan trọng hơn khả năng giặt tại nhà.
Bề mặt không thấm nước và được phủ là nguyên nhân phổ biến nhất gây ra khiếu nại "không có liên kết". Trong thực tế, loại PA có đặc tính làm ướt tốt hơn, được áp dụng sau khi xử lý bằng tia plasma hoặc plasma nhẹ, giải quyết được nhiều trường hợp này hơn là chỉ đơn giản là tăng nhiệt độ. Bạn có thể thấy tập hợp rộng hơn các cặp liên kết xuôi dòng trên ứng dụng cán vải dệt trang.
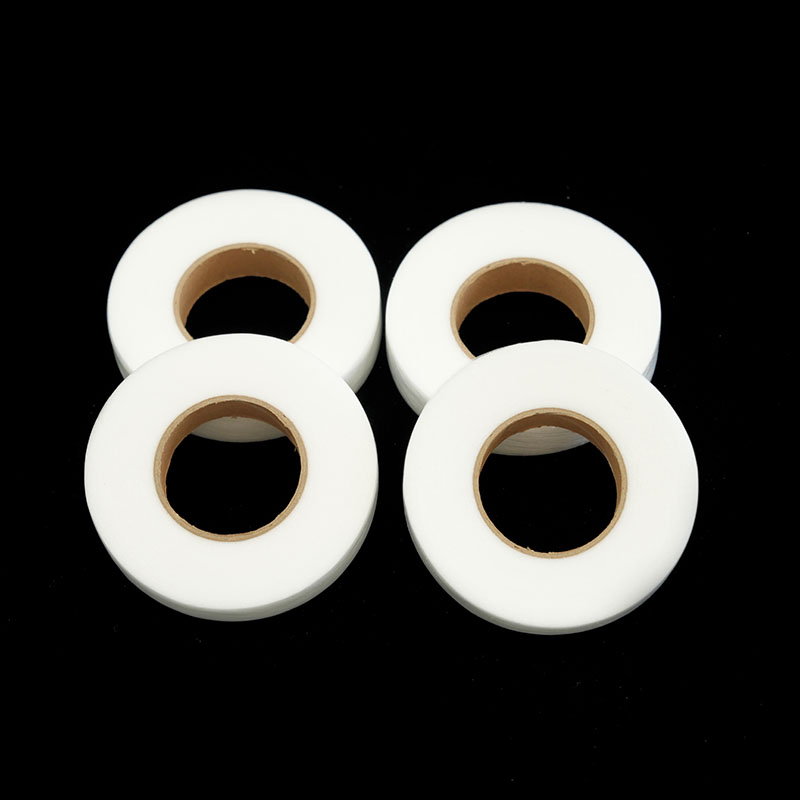 PA Các nhà sản xuất web keo nóng chảy Đĩa cắt thông thường Web keo nóng chảy PA Giơi thiệu sản phẩm: Đĩa cắt thông thường Web keo nóng chảy PA là một nhà sản xuất vật liệu kết dính nóng chảy... Xem sản phẩm →
Bước 2: Ghép mẫu keo với phương pháp cán màng
Chọn hình thức mà dòng của bạn có thể chạy trước khi bạn chọn cấp độ, bởi vì hình thức xác định độ che phủ, độ thoáng khí và mức độ kiểm soát quy trình mà bạn cần. Màng và bột cùng loại polymer không thể thay thế cho nhau trong quá trình sản xuất.
| biểu mẫu | Phương pháp ứng dụng điển hình | Trọng lượng bổ sung | Nó thắng ở đâu |
|---|---|---|---|
| Phim nóng chảy, có hoặc không có giấy nhả | Máy ép giường phẳng, máy cán liên tục, máy cán màng | 20–200 g/m2 | Liên kết toàn bề mặt, độ dày đồng đều, kiểm soát quy trình đơn giản |
| Lưới nóng chảy (lưới) | Lịch, lò nướng không khí nóng, máy ép phẳng | 8–60 g/m2 | Tấm laminate thoáng khí, cảm giác tay mềm mại, ít phụ kiện, liên kết điểm |
| Bột nóng chảy | Lớp phủ phân tán, in chấm bột | 8–30 g/m2 | Không nhìn thấy đường keo, độ thoáng khí cao, sản xuất xen kẽ |
| Hạt và viên | Lớp phủ đùn, ứng dụng vòi phun và chấm | Phụ thuộc vào quy trình | Tốc độ đường truyền cao, mẫu chấm có cấu trúc |
Bột phủ rải rác là câu trả lời thông thường khi khách hàng không thể nhìn thấy hoặc cảm nhận được bất kỳ đường dính nào và khi tấm laminate vẫn phải thở sau khi dán. Loại copolyester thường là điểm khởi đầu an toàn nhất cho các lớp lót được giặt vì nó kết hợp hàm lượng phụ gia thấp với khả năng chống thủy phân mạnh.
 Bột keo nóng chảy PES Giới thiệu sản phẩm: Bột keo nóng chảy PES là một loại keo nóng chảy thân thiện với môi trường polymer mới được sản xuất thông qua phản ứng trùng hợp. Là một ... Xem sản phẩm →
Bước 3: Đặt cửa sổ liên kết xung quanh vải, không phải chất kết dính
Chất kết dính phải đạt đến cửa sổ kích hoạt với thời gian vải tiếp xúc với nhiệt ngắn nhất có thể. Chỉ tăng nhiệt độ cho đến khi liên kết hoàn tất thì dừng lại - nhiệt tăng thêm không có tác dụng gì và làm hỏng elastane, màng và lớp hoàn thiện bề mặt.
- Giữ hỗn hợp elastane và màng PU ở nhiệt độ dưới khoảng 140°C ở mức độ kết dính cho phép.
- Cài đặt bàn phẳng điển hình để liên kết web nằm ở mức 0,2–0,4 MPa (2–4 bar) với thời gian dừng 8–20 giây, được điều chỉnh theo trọng lượng vải.
- Dung sai mặt lăn của đồng hồ: sự thay đổi lớn hơn ±5 °C trên chiều rộng làm việc tạo ra một cạnh yếu và một cạnh bị dính quá mức.
- Tăng tốc độ dây chuyền trước khi tăng nhiệt độ khi sản lượng cần tăng, sau đó kiểm tra lại độ bền của vỏ.
Trong trường hợp vải nhạy cảm với nhiệt nhưng liên kết vẫn phải giãn ra, màng đàn hồi mỏng có giấy nhả sẽ kiểm soát tốt hơn so với vải dày vì lớp nhả cho phép bạn xử lý và định vị chất kết dính mà không cần dán trước.
 Màng keo nóng chảy TPU có độ đàn hồi của giấy lót Giơi thiệu sản phẩm: Màng keo nóng chảy TPU có độ đàn hồi của giấy nền này có đặc tính kết dính thân thiện với môi trường, không chỉ theo đuổi hiệu quả ... Xem sản phẩm →
Bước 4: Kiểm tra trong điều kiện sử dụng cuối, không chỉ nhiệt độ phòng
Dữ liệu vỏ nhiệt độ phòng là một công cụ sàng lọc, không phải bằng chứng. Loại đạt tới 8 N/25 mm trên bàn và 1 N/25 mm sau ba lần giặt không thành công và chỉ có giặt mới lộ ra.
- Thử nghiệm vỏ chữ T (ví dụ ISO 11339 hoặc ASTM D1876) ở 23°C làm đường cơ sở.
- Lặp lại thử nghiệm bóc vỏ sau năm lần giặt tại nhà ở nhiệt độ 40 °C cộng với sấy khô, đây là trường hợp xấu nhất thực tế đối với quần áo.
- Thêm chu trình giặt công nghiệp 60°C cho quần áo bảo hộ lao động, đồng phục và hàng dệt may cho thuê.
- Chạy ba chu trình giặt khô trong đó quần áo hoặc phụ kiện sẽ được giặt khô.
- Thêm lão hóa nhiệt - thường là 24 giờ ở 70 ° C - cho nội thất ô tô và bất kỳ bộ phận nào tiếp xúc với ánh sáng mặt trời.
- Thêm kiểm tra độ ẩm hoặc thủy phân cho vận chuyển và lưu trữ ở vùng nhiệt đới.
Nếu kết quả khác nhau giữa các lần chạy trên cùng cài đặt thì nguyên nhân thường là do quá trình chứ không phải do polyme; cái các yếu tố ảnh hưởng đến độ bền liên kết đáng để xem xét trước khi bạn đổi lớp.
Bước 5: Yêu cầu dữ liệu trước khi hỏi giá
Nhà cung cấp không thể gửi bảng dữ liệu về tốc độ dòng tan chảy, thời gian kích hoạt và kết quả kiểm tra rửa sẽ khiến chi phí chạy thử cao hơn bất kỳ khoản chênh lệch giá nào trên hóa đơn. Yêu cầu những điều sau đây trước khi cam kết đặt hàng số lượng lớn:
- Tốc độ dòng chảy tan chảy hoặc độ nhớt ở nhiệt độ xác định, do đó bạn có thể dự đoán dòng chảy ở tốc độ đường truyền của mình.
- Nhiệt độ kích hoạt tối thiểu và tối đa với thời gian dừng được khuyến nghị.
- Phạm vi trọng lượng bổ sung với độ bền vỏ được đo ở mỗi đầu của phạm vi đó.
- Độ bền của vỏ trước và sau khi giặt, với chu trình giặt được mô tả chi tiết.
- Kích thước cuộn hoặc tờ, dung sai độ dày và thông số kỹ thuật của giấy nhả.
- Các tài liệu tuân thủ dành cho thị trường đích, cùng với thời hạn sử dụng và điều kiện bảo quản.
Các lỗi cán vải thường gặp và nguyên nhân gốc rễ của chúng
Hầu hết các vấn đề về cán màng đều rơi vào năm mẫu có thể lặp lại và mỗi mẫu đều hướng về một quyết định được đưa ra ở giai đoạn lựa chọn thay vì ở máy.
| Thất bại | Nguyên nhân gốc rễ thông thường | Hành động khắc phục |
|---|---|---|
| Tách lớp sau vài lần giặt | Hóa chất có độ bền giặt thấp được sử dụng trên sản phẩm đã giặt | Chuyển sang loại PES hoặc PA, sau đó kiểm tra lại sau năm lần giặt |
| Cảm giác tay cứng và thô | Trọng lượng bổ sung quá lớn hoặc màng toàn bề mặt nơi web có thể hoạt động | Giảm trọng lượng bổ sung; chuyển sang dạng web hoặc dạng bột |
| Chất dính chảy máu vào mặt | Độ nhớt quá thấp hoặc áp suất con lăn quá cao | Chọn loại có độ nhớt cao hơn và giảm áp suất |
| Không có kết dính trên vải tráng hoặc chống thấm nước | Năng lượng bề mặt quá thấp để tan chảy | Thêm chất xử lý bằng corona hoặc plasma, hoặc chọn loại có khả năng làm ướt tốt hơn |
| Khói, mùi và liên kết không ổn định | Nhiệt độ vượt quá mức trong bể nấu chảy, lò sấy hoặc con lăn | Thắt chặt kiểm soát nhiệt độ và kiểm tra lại tốc độ đường truyền |
Câu hỏi thường gặp
Chất kết dính nóng chảy tốt nhất cho cán màng dệt là gì?
Không có lớp tốt nhất duy nhất. PES và PA là những lựa chọn chung mạnh mẽ nhất cho hàng dệt được giặt hoặc giặt khô, trong khi TPU là điểm khởi đầu tốt nhất ở những nơi mà lớp gỗ phải co giãn và phục hồi. Câu trả lời đúng là loại phù hợp với cặp chất nền, thời điểm liên kết và điều kiện sử dụng cuối cùng của bạn.
Keo nóng chảy EVA có thể được sử dụng để cán màng dệt không?
Có, và nó thường là lựa chọn kinh tế nhất cho các sản phẩm không dệt, liên kết bọt với vải và kết dính tạm thời. Hạn chế của nó là độ bền: Liên kết EVA thường phù hợp với các sản phẩm giặt ở nhiệt độ thấp và nhẹ hơn là quần áo được giặt thường xuyên.
Một tấm vải dệt cần bao nhiêu chất kết dính?
Đủ để tạo thành một đường liên kết liên tục tại các điểm căng thẳng và không còn nữa. Các màng thường chạy ở tốc độ 8–60 g/m2 và bột ở tốc độ 8–30 g/m2, trong khi màng toàn bề mặt có tốc độ khoảng 20 g/m2. Việc tăng trọng lượng bổ sung sẽ làm tăng độ bền của vỏ lên đến một điểm, sau đó chủ yếu tăng thêm độ cứng và giá thành.
Tại sao vải nhiều lớp bị hỏng sau khi giặt?
Ba nguyên nhân chiếm ưu thế: chất kết dính hóa học không đủ khả năng chống rửa, nước xâm nhập vào đường liên kết qua một cạnh hở và sự uốn cong cơ học làm mỏi liên kết đã bị suy yếu do nhiệt hoặc chất tẩy rửa. Hóa học chính xác và cạnh đóng đúng cách sẽ giải quyết được hầu hết các trường hợp.
Chất kết dính nóng chảy có thể kết dính các loại vải được phủ hoặc chống thấm nước không?
Họ có thể, nhưng bề mặt thường cần sự giúp đỡ. Các lớp phủ và lớp hoàn thiện không thấm nước làm giảm năng lượng bề mặt nên chất tan chảy không thể bị ướt. Xử lý bằng plasma hoặc plasma, tốc độ đường truyền thấp hơn để kéo dài thời gian làm ướt hoặc loại polyamit có khả năng làm ướt tốt hơn thường sẽ khôi phục lại mối liên kết đáng tin cậy.
Việc chọn chất kết dính nóng chảy để cán màng dệt phải lọc các ứng viên thông qua năm câu hỏi theo thứ tự: chất nền thứ hai là gì, dây chuyền có thể chạy ở dạng nào, vải có thể tồn tại ở nhiệt độ nào, thành phẩm sẽ đáp ứng những điều kiện nào và nhà cung cấp có thể hiển thị dữ liệu thử nghiệm nào. Hãy trả lời những câu hỏi đó trước khi giá bước vào cuộc trò chuyện và giai đoạn mẫu không còn là trò chơi đoán mò nữa. Gửi cặp chất nền, mục tiêu bổ sung và yêu cầu rửa của bạn cho nhà cung cấp, người sẽ xác nhận chúng dựa trên các giá trị đo được - bước duy nhất đó ngăn ngừa hầu hết các lỗi được mô tả ở trên.



Liên hệ với chúng tôi