


Chất kết dính nóng chảy dùng cho chế biến gỗ là nhựa nhiệt dẻo 100% chất rắn: bạn đun nóng cho đến khi chảy ra, ép vào giữa hai bề mặt gỗ và để nguội cho đến khi đông đặc lại. Không có gì phải bay hơi, do đó, liên kết cường độ xử lý hình thành trong vài giây thay vì 20 đến 60 phút mà keo PVA hoặc urê-formaldehyde cần dưới áp lực kẹp.
Câu trả lời ngắn gọn, trước chi tiết: đối với đồ nội thất trong nhà, dải cạnh và lớp veneer trên các chất nền nhạy cảm với nhiệt, keo nóng chảy gốc EVA thường là sản phẩm rẻ nhất thực hiện tốt công việc. Chuyển sang sản phẩm gốc PA khi bộ phận được liên kết phải tồn tại ở nhiệt độ vận hành khoảng 70-100°C. Chọn màng hoặc màng PES hoặc TPU khi đường liên kết phải mỏng, đồng đều và khô, giống như trên veneer, laminate, tấm tổ ong và các cấu hình được bọc định hình.
Phần tiếp theo là các họ polyme khác nhau như thế nào, mỗi loại thuộc một dây chuyền chế biến gỗ, cài đặt quy trình nào sẽ quyết định liệu liên kết có được giữ hay không và cách chẩn đoán các lỗi thực sự xuất hiện trên sàn phân xưởng.
Chất kết dính nóng chảy cho chế biến gỗ thực sự là gì
Trong chế biến gỗ, keo nóng chảy không phải là một sản phẩm mà là một nhóm được xác định bởi cách nó được phân phối, dưới dạng hạt nóng chảy, màng phủ hoặc vải không dệt.
Cả ba đều có chung một nguyên lý vật lý. Polyme ở dạng rắn ở nhiệt độ phòng, mềm thành chất lỏng dính ở điểm làm mềm, làm ướt bề mặt gỗ dưới áp suất nhẹ và trở lại dạng rắn khi nguội. Bởi vì quá trình này hoàn toàn là vật lý nên liên kết vẫn có thể mở lại bằng nhiệt, thuận tiện cho việc định vị lại veneer và cho công việc sửa chữa, nhưng điều đó cũng có nghĩa là mối nối sẽ bị dão nếu nó được giữ liên tục trên phạm vi làm mềm của nó.
Các hạt và hạt được đưa vào súng nóng chảy hoặc máy dán cạnh, tại đó chất kết dính được nấu chảy trong một bể chứa và được sử dụng dưới dạng hạt hoặc một lớp phủ con lăn mỏng. Màng và màng đến dưới dạng các tấm được tạo hình sẵn được đặt giữa hai chất nền và được kích hoạt trong máy ép màng, máy cán màng hoặc máy ép trục lăn được gia nhiệt. Sự khác biệt đó là về mặt thương mại cũng như kỹ thuật: ứng dụng nóng chảy nhanh và rẻ để lắp ráp đồ nội thất, trong khi màng và lưới mang lại trọng lượng lớp phủ đồng nhất, được kiểm soát mà máy bôi hạt đơn giản không thể sánh được.
Một ranh giới xứng đáng được nêu rõ ràng. Keo nóng chảy rất lý tưởng cho việc tạo dải cạnh, cán màng, dán veneer và lắp ráp phi cấu trúc. Chúng không thể thay thế cho chất kết dính kết cấu trong mối nối chịu lực, trong đó keo liên kết ngang cứng hoặc dây buộc cơ học là câu trả lời chính xác.
Nóng chảy so với PVA, Epoxy và Urê-Formaldehyde
Sự so sánh trung thực rất ngắn gọn: nóng chảy chiếm ưu thế về tốc độ dây chuyền và độ sạch của quy trình khô, PVA chiếm ưu thế về chi phí trên mỗi mối nối ở bất kỳ thời gian kẹp nào hợp lý và epoxy hoặc urê-formaldehyde giành chiến thắng khi cấu trúc và khả năng chống ẩm chiếm ưu thế.
Các cửa hàng hiếm khi thay đổi chất kết dính chỉ vì một lý do. Quyết định thường phụ thuộc vào tốc độ các bộ phận phải di chuyển, diện tích sàn mà các kẹp tiêu thụ và thành phẩm sẽ tiếp xúc với những gì trong suốt vòng đời của nó.
| Tài sản | Nóng chảy (EVA/PA) | PVA | Epoxy | Urê-formaldehyde |
|---|---|---|---|---|
| Đặt hoặc nhấn thời gian | 5-60 giây | Kẹp 20-60 phút | 1-24 giờ | 15-45 phút |
| Hãng vận chuyển | 100% chất rắn, không dung môi | Dựa trên nước | Hai phần, không dung môi | Dựa trên nước |
| Kẹp | Chỉ ấn rồi thả ra | Kẹp hoặc ép | Kẹp, chữa lâu | Máy ép, áp lực kẹp cao |
| Khả năng chịu nhiệt | EVA lên tới khoảng 60 °C, PA vượt quá 100 °C | Thấp | Cao | Trung bình đến cao |
| Lấp đầy khoảng trống | Nghèo cần liên hệ | Trung bình | Tốt | Nghèo |
| Độ ẩm và sử dụng ngoài trời | Nghèo unless a specific grade is chosen | Nghèo | Tốt | Trung bình |
| Vai trò chế biến gỗ điển hình | Dán cạnh, dán veneer, cán màng, lắp ráp nhanh | Chốt, lắp ráp tủ | Sửa chữa, ngoại thất, kết cấu | Sản phẩm panel, cửa nội thất |
Chọn hóa học: EVA, PA, PES và TPU
Hóa học, không phải thương hiệu, quyết định cách hoạt động của nóng chảy trên dây chuyền chế biến gỗ: EVA cho chi phí và nhiệt độ kích hoạt thấp, PA cho khả năng chịu nhiệt và rão, PES cho màng khô mỏng có hiệu suất nhiệt tốt và TPU cho độ đàn hồi trên các tấm cán cong hoặc dẻo.
Bốn họ polyme bao gồm hầu hết mọi ứng dụng chế biến gỗ và mỗi họ đều có một cửa sổ nhiệt độ mà bạn không thể bỏ qua khi viết bảng quy trình.
| Polyme | Phạm vi làm mềm | sức mạnh | Sử dụng chế biến gỗ điển hình | Hạn chế chính |
|---|---|---|---|---|
| EVA | Xấp xỉ. 70-95°C | Trung bình | Dán cạnh, cán màng, lắp ráp chung | Leo lên trên khoảng 60 ° C trong dịch vụ liên tục |
| PA | Xấp xỉ. 110-140°C | Cao | Dán cạnh cho nhà bếp và môi trường ấm áp, đồ nội thất có nhiệt độ sử dụng cao | Caoer application temperature can scorch thin veneer on long dwell |
| PES | Xấp xỉ. 110-130°C | Cao | Màng veneer và màng panel, liên kết với xốp và vải trong đồ nội thất | Yêu cầu áp lực ổn định và bề mặt phẳng, sạch sẽ |
| TPU | Xấp xỉ. 90-120°C | Cao, flexible | Tấm cong, màng đàn hồi, chất nền dẻo | Nhạy cảm với độ ẩm, cần bảo quản khô |
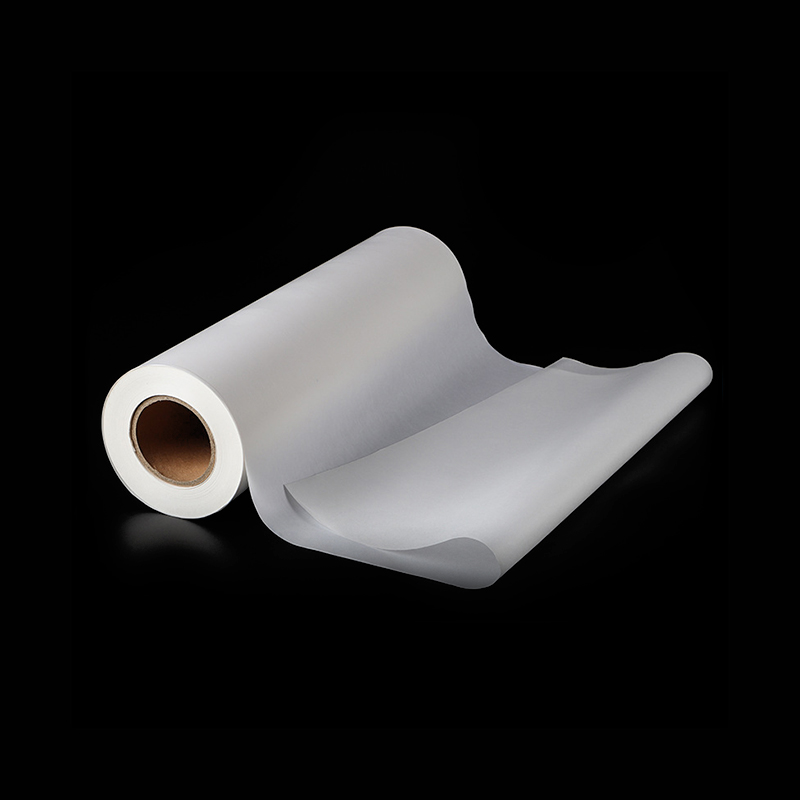
Nếu dây chuyền của bạn sử dụng các lớp mặt nhạy cảm với nhiệt, giấy trang trí hoặc các lớp mỏng, thì màng EVA nhiệt độ thấp được cung cấp dưới dạng nguyên cuộn và rạch theo chiều rộng làm việc của bạn thường là điểm khởi đầu kinh tế nhất vì nó cho phép bạn cán mỏng dưới nhiệt độ mà vật liệu mặt biến màu hoặc cong.
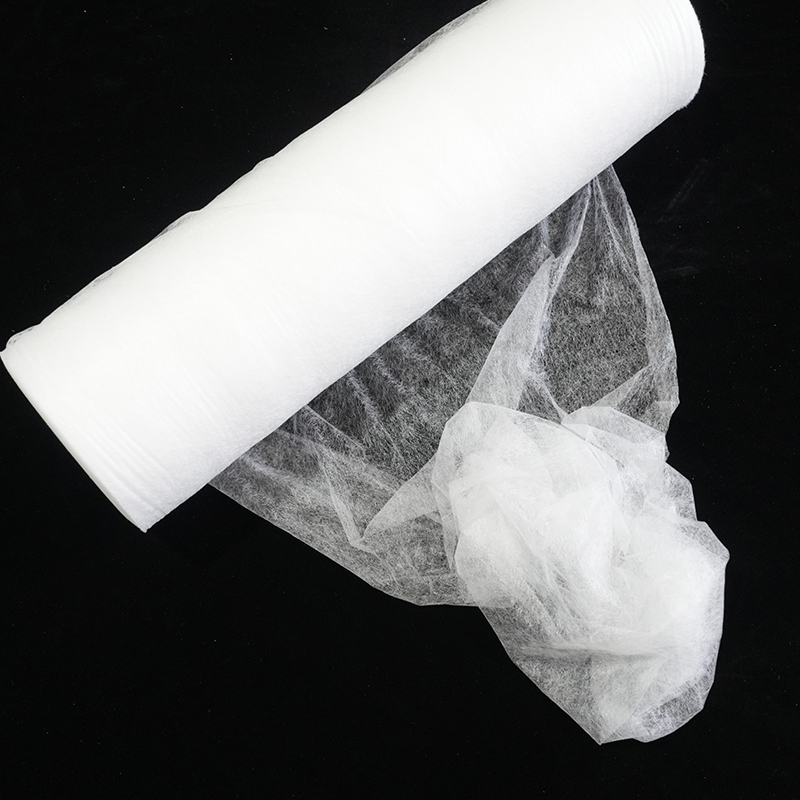 Cuộn giấy nóng chảy nóng chảy EVA nhiệt độ thấp Lưới keo nóng chảy EVA cuộn mẹ được thiết kế để liên kết ở nhiệt độ thấp của các lớp veneer nhạy nhiệt, giấy trang trí và các lớp mỏng trên dây chuyền cán liên tục. Xem sản phẩm →
Keo nóng chảy phù hợp ở đâu trong xưởng chế biến gỗ
Chất kết dính nóng chảy chiếm được vị trí của nó trong năm hoạt động gia công gỗ: dán cạnh, cán phẳng và dán mặt, bọc hồ sơ, lắp ráp phụ nhanh và sửa chữa hoặc làm lại.
- Dải cạnh. Đây là mức sử dụng có khối lượng cao nhất. Dải và cạnh của bảng được nối với nhau bằng hạt nóng chảy hoặc lớp phủ trước, và bộ phận có thể được cắt và cạo ngay sau con lăn áp lực mà không cần trạm kẹp ở giữa.
- Cán phẳng và dán veneer. Một màng hoặc màng được đặt giữa tấm và veneer, giấy trang trí hoặc giấy bạc, sau đó được kích hoạt dưới nhiệt và áp suất trong máy ép màng hoặc máy cán màng. Đường liên kết khô có nghĩa là không có nước chảy vào veneer, do đó bề mặt không bị phồng lên hoặc có hạt điện báo.
- Gói hồ sơ. Màng và lưới phù hợp với các cấu hình nhôm và MDF cong khi chúng được nung nóng, phù hợp với các thành phần đồ nội thất mà máy ép phẳng không thể tiếp cận được.
- Lắp ráp phụ nhanh chóng. Chốt, găng tay và khung có thể được xử lý trong vòng vài giây, giúp rút ngắn thời gian thân thịt chiếm giữ đồ gá và giảm bớt công việc đang thực hiện.
- Sửa chữa và làm lại. Bởi vì polyme là nhựa nhiệt dẻo nên cạnh được nâng lên hoặc miếng dán veneer được định vị lại có thể được kích hoạt lại bằng bàn ủi nóng thay vì bị loại bỏ.
Đối với cán mỏng và cán phẳng, màng PES có giấy lót là một lựa chọn thiết thực: chất mang giấy giữ cho màng không bị chặn trên cuộn và màng tan chảy nhanh chóng ở nhiệt độ ép cao để tạo ra một liên kết hai mặt sạch, mỏng, không dung môi trên các tấm gỗ.
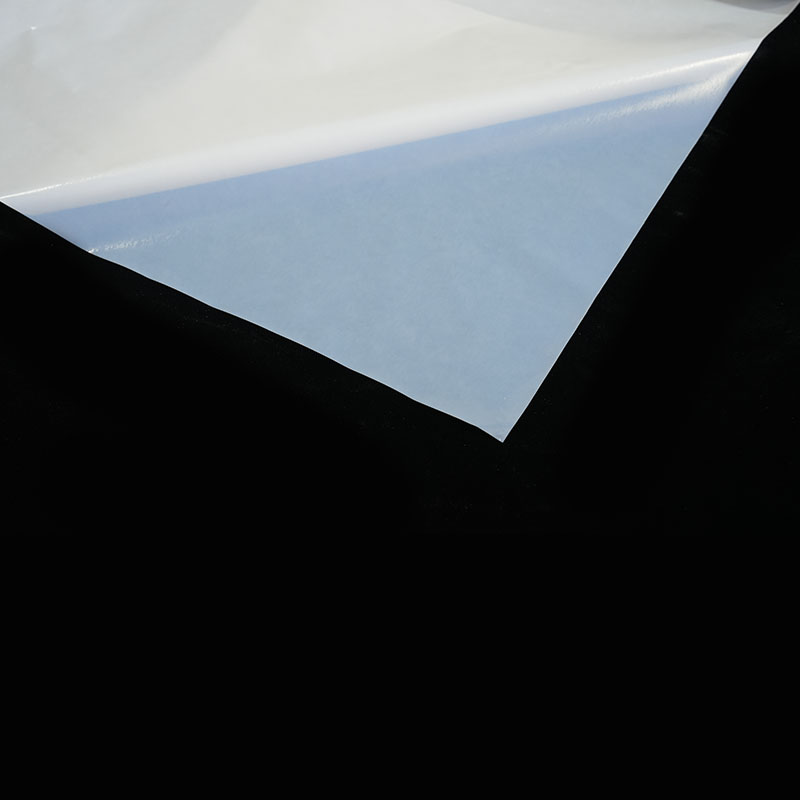 Màng keo nóng chảy PES có giấy lót Màng PES giấy nền dùng cho veneer và cán phẳng, cung cấp liên kết hai mặt sạch, mỏng, không dung môi trên các tấm gỗ khi được ép ở nhiệt độ cao. Xem sản phẩm →
Cài đặt quy trình quyết định chất lượng trái phiếu
Chất lượng liên kết trong chế biến gỗ được quyết định bởi năm thông số mà bạn kiểm soát: nhiệt độ bề mặt, nhiệt độ kết dính, thời gian mở, trọng lượng lớp phủ và áp suất, với độ ẩm của gỗ nằm sau tất cả các thông số đó.
Nhiệt độ bề mặt quan trọng hơn hầu hết người vận hành mong đợi. Gỗ lạnh làm lạnh một hạt keo mỏng gần như ngay lập tức: dưới khoảng 15°C, thời gian mở sẽ giảm xuống và lớp keo dính sẽ bong ra trước khi mặt thứ hai xuất hiện. Giữ các bộ phận ở nhiệt độ 18-25 °C vào mùa đông thường là cách cải thiện chất lượng rẻ nhất hiện có.
Nhiệt độ chất kết dính phải nằm trong cửa sổ của nhà cung cấp và trong khoảng ±5 °C so với nhiệt độ giữa cửa sổ đó. Chạy nóng hơn để cải thiện dòng chảy sẽ đẩy nhanh quá trình oxy hóa, biểu hiện dưới dạng sẫm màu, mùi khét và mất độ bền liên kết có thể đo lường được vài tuần sau đó.
Thời gian mở phải dài hơn thời gian lắp ráp thực tế chứ không phải lý tưởng. Nếu một bảng phải di chuyển từ máy bôi đến máy ép, hãy đo hành trình đó và so sánh nó với thời gian mở đã công bố, sau đó điều chỉnh trọng lượng lớp phủ hoặc chọn loại thời gian mở dài hơn.
Trọng lượng của lớp phủ được chỉ định bằng gam trên mét vuông đối với màng và lưới. Quá ít sẽ tạo ra một đường bóng, thiếu sáng và không hoạt động ở mức tải thấp; quá nhiều sẽ tạo ra hiện tượng bị ép ra, đường liên kết xốp và có thể nhìn thấy keo trên bề mặt hoàn thiện. Áp suất và lực dừng phải vừa đủ để làm ướt cả hai bề mặt một cách đồng đều, vì vậy hãy xác minh rằng điểm kẹp song song và các con lăn đều đúng, bởi vì các yếu tố ảnh hưởng đến độ bền liên kết thường là cơ học trước khi chúng là hóa học.
Độ ẩm và tình trạng bề mặt của gỗ sẽ khép lại vòng lặp. Nguyên liệu được sấy khô bằng lò ở độ ẩm 6-8% hoạt động có thể dự đoán được, trong khi nguyên liệu ướt hoặc xanh bốc hơi ở đường liên kết. Các loài cây nhiệt đới nhiều bụi, nhiều dầu hoặc nhựa cần cát tươi và đôi khi là lớp sơn lót, đồng thời mọi sợi rời trên mép MDF sẽ bị kéo đi theo dải.
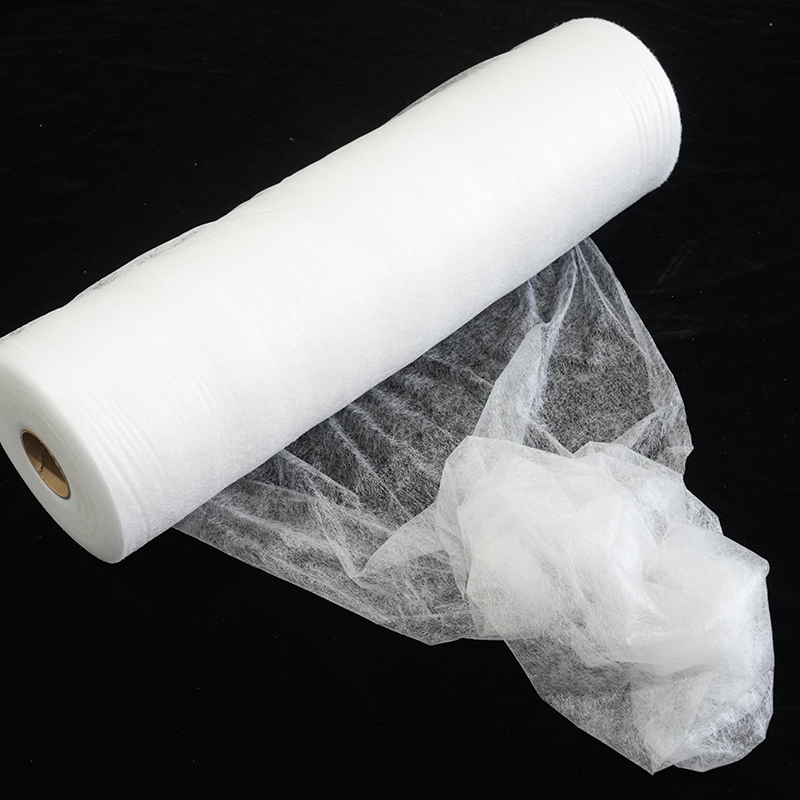
 Web keo nóng chảy PA Polyamide tùy chỉnh Màng lưới dính polyamit tùy chỉnh dùng để dán quần áo, giày dép, ô tô và đồ nội thất, có thể điều chỉnh nhiệt độ kích hoạt, định lượng, kiểu lưới và chiều rộng cuộn. Xem sản phẩm →
Các vấn đề thường gặp và cách khắc phục
Hầu hết các hư hỏng do nóng chảy trong chế biến gỗ đều có năm dạng và mỗi dạng đều có nguyên nhân cơ học hoặc nhiệt chứ không phải là một bí ẩn trong công thức.
| triệu chứng | Rất có thể nguyên nhân | Sửa chữa thực tế |
|---|---|---|
| Trái phiếu bật mở sau khi làm mát | Chất nền quá lạnh hoặc vượt quá thời gian mở | Làm ấm các bộ phận đến 18-25 °C, rút ngắn khoảng cách vận chuyển, tăng trọng lượng áo khoác |
| Xâu chuỗi và nối mạng nhện | Nhiệt độ nóng chảy quá cao, vòi phun hoặc con lăn quá xa bề mặt | Giảm nhiệt độ nóng chảy xuống từng mức 5°C, thu hẹp khoảng cách, kiểm tra điểm giới hạn |
| Đường liên kết bóng loáng, đói khát | Áp lực quá lớn ép keo ra ngoài hoặc trọng lượng lớp phủ quá thấp | Giảm áp lực của con lăn hoặc máy ép, xác minh trọng lượng lớp sơn và trọng lượng nền màng |
| Thất bại sau nhiều tháng trong căn phòng ấm áp | EVA leo lên trên phạm vi làm mềm của nó | Chuyển sang PA, PES hoặc loại có độ mềm cao hơn cho thành phần đó |
| Bong bóng, mụn nước hoặc tạo bọt | Độ ẩm trong veneer hoặc tấm, hoặc không khí bị mắc kẹt ở khe hở | Sấy khô vật liệu đến độ ẩm 6-8%, làm chậm quá trình kẹp, thêm một khoảng thời gian làm nóng trước |
Câu hỏi thường gặp
Chất kết dính nóng chảy có đủ mạnh để gia công gỗ không?
Có đối với dán cạnh, cán màng, dán veneer và lắp ráp phi cấu trúc, nhưng không dành cho mối nối kết cấu chịu lực. Một liên kết nóng chảy được đặt chính xác trên bề mặt gỗ khô, sạch sẽ có khả năng chịu lực cắt và bong tróc tốt dưới tải trọng thông thường của đồ nội thất; những gì nó không chịu được là nhiệt độ duy trì, tải trọng bong tróc liên tục hoặc đường liên kết bị thiếu. Nếu mối nối chịu tải trọng kết cấu, thay vào đó hãy sử dụng chất kết dính liên kết ngang cứng hoặc dây buộc cơ học.
Keo nóng chảy có thể sử dụng ngoài trời được không?
Các lớp EVA tiêu chuẩn không phù hợp để tiếp xúc ngoài trời lâu dài. Độ ẩm, tia cực tím và nhiệt độ bề mặt mùa hè trên phạm vi làm mềm sẽ gây ra hiện tượng rão và cuối cùng là hỏng liên kết. Đối với dịch vụ ngoài trời hoặc ẩm ướt, cần phải có hóa chất hiệu suất cao hơn và thông số kỹ thuật chống ẩm, đồng thời mối nối cũng phải được bảo vệ bằng thiết kế, sơn hoặc cố định cơ học.
Sự khác biệt giữa màng nóng chảy và hạt nóng chảy là gì?
Các hạt được nấu chảy bên trong máy và được sử dụng dưới dạng hạt hoặc lớp lăn; màng được phủ trước đến độ dày được kiểm soát và được đặt đơn giản giữa các chất nền. Các hạt có giá thành tính trên mỗi kg thấp hơn và phù hợp với việc dán cạnh tốc độ cao, trong khi màng mang lại đường liên kết khô đồng đều mà không bị chảy keo ra ngoài, đó là lý do tại sao nó được ưa chuộng trên các bề mặt trang trí mỏng và veneer.
Một mối liên kết chế biến gỗ thực sự cần bao nhiêu chất kết dính?
Đủ để làm ướt hoàn toàn cả hai bề mặt mà không làm chết đường dây, và không hơn thế nữa. Quá nhiều chất kết dính là một sai lầm phổ biến hơn nhiều so với quá ít chất kết dính, bởi vì phần dư thừa không có nơi nào để đi và biến thành dạng vắt, lớp xốp hoặc đường keo có thể nhìn thấy được. Mục tiêu là một lớp màng mỏng, liên tục, hơi mờ trên toàn bộ khu vực khớp. Hãy hỏi nhà cung cấp của bạn về trọng lượng lớp phủ được khuyến nghị cho cặp chất nền chính xác của bạn, sau đó xác nhận nó bằng thử nghiệm bóc vỏ thay vì kiểm tra trực quan.
Keo nóng chảy có liên kết được ván MDF, ván ép và ván dăm không?
Có, với điều kiện bề mặt sạch, khô và không có xơ rời. Các cạnh của ván MDF và ván dăm xốp và thoát nhiệt ra khỏi chất kết dính một cách nhanh chóng, do đó, trọng lượng lớp phủ nặng hơn một chút và thời gian dừng dưới áp lực ngắn thường cải thiện kết quả rõ rệt so với gỗ nguyên khối.
Việc chọn chất kết dính nóng chảy cho chế biến gỗ phụ thuộc vào ba yếu tố: thành phần hóa học với nhiệt độ sử dụng, hình thức phân phối cho hoạt động và cài đặt quy trình với tốc độ thực tế của dây chuyền của bạn. EVA đáp ứng phần lớn công việc về đồ nội thất trong nhà, PA xử lý phần ấm của dòng sản phẩm, màng và màng PES hoặc TPU cung cấp cho bạn đường liên kết mỏng, đồng nhất, không dung môi mà nhu cầu dán veneer và cán mỏng.
Bởi vì cùng một loại polyme có thể được cung cấp dưới dạng màng, màng hoặc bột nên cần kiểm tra đầy đủ các loại màng, lưới và bột dính nóng chảy so với cặp chất nền của bạn trước khi bạn quyết định thông số kỹ thuật và yêu cầu chạy mẫu trong cài đặt máy ép của riêng bạn. Một bản dùng thử ngắn trên các bộ phận sản xuất thực tế sẽ cho bạn biết nhiều hơn về thời gian mở, trọng lượng lớp phủ và khả năng chịu nhiệt hơn bất kỳ bảng dữ liệu nào.


Liên hệ với chúng tôi